


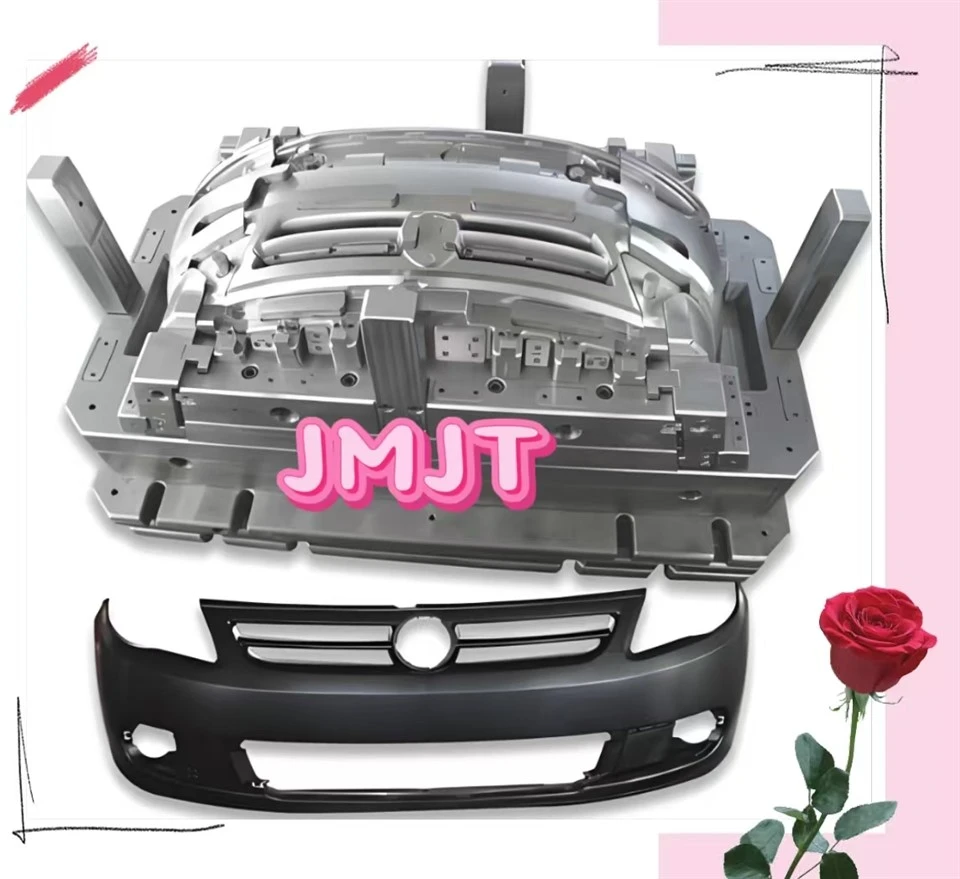
Kalup za ubrizgavanje branika automobila
Kalupi za brizganje branika automobila su veliki i precizni kalupi koji se koriste za brizganje prednjih i stražnjih branika automobila.
- Fast Delivery
- Osiguranje kvaliteta
- Služba za korisnike 24/7
Uvod u proizvod
Kalupi za ubrizgavanje branika automobilasu veliki i precizni kalupi koji se koriste za brizganje prednjih i stražnjih branika automobila. Oni su jedan od tehnički najsloženijih tipova kalupa u vanjskim dijelovima automobila, koji direktno određuju izgled, preciznost i mehanička svojstva branika. Kao nosilac formiranja osnovnih automobilskih vanjskih komponenti, njihov dizajn i nivo proizvodnje ne samo da utječu na ključne pokazatelje kao što su montaža i otpornost branika na udare, već su i direktno povezani s efikasnosti proizvodnje, troškovima proizvodnje i stopom kvalifikacije proizvoda. Široko se koriste u različitim tipovima vozila, uključujući vozila na gorivo i vozila na novu energiju, kako bi zadovoljili zahtjeve oblikovanja branika različitih veličina i oblika, te su nezamjenjiva ključna proizvodna oprema u automobilskoj industriji.
I. Osnovna struktura i projektne točke
1. Sistem razdvajanja (kritičan za izgled)
Tehnologija unutrašnjeg razdvajanja (mainstream za high-end modele): linija razdvajanja je skrivena na unutrašnjoj strani ili ne-glatka površina proizvoda, bez vidljivih linija razdvajanja na izgledu i kontrola razlike manja ili jednaka 0,05 mm.
Tehnologija eksternog razdvajanja (ekonomični tip): Linija razdvajanja je na spoljašnjoj površini. Ima jednostavnu strukturu i nisku cijenu, ali zahtijeva tretman nakon-poliranja.
Bočno{0}}povlačenje jezgra: nagnute vođice velikih-oblasti / hidraulički klizači se koriste za formiranje složenih struktura kao što su rupe za instalaciju na bočnoj strani branika i položaj registarske tablice.
2. Sistem kapija (kritičan za kvalitet)
Standardni više{0}}vrući ventil sa sekvencijalnim ventilom (4-8 kapija) je opremljen, sa kontrolom vremena uljnog cilindra za ubrizgavanje materijala, efikasno eliminišući linije zavarivanja i šupljine u velikim delovima.
Raspored klizača prati princip uravnoteženog punjenja kako bi se osiguralo da se materijali kao što su PP, TPO i PC/ABS pune brzo i ravnomjerno.
3. Sistem za izbacivanje (ključ za sprečavanje deformacije)
Asistencija opruge sa azotnim gasom + višestepeno sekvencijalno izbacivanje, pružajući stabilnu i uravnoteženu silu izbacivanja (20-50 tona).
Velika-konstrukcija potisnog bloka/potisne ploče, u kombinaciji sa iglama za izbacivanje i kosim jezgrama, sprječava da proizvodi sa tankim zidovima (2,5-3,5 mm) budu bijeli ili deformisani nakon izbacivanja.
4. Sistem hlađenja (Ključ efikasnosti)
Konformni 3D kanali za vodu + zonska kontrola temperature, sa nezavisnim krugovima dizajniranim za područja sa rebrima i različitim debljinama zidova.
Lokalne žarišne tačke (kao što su R uglovi i montažni stubovi) opremljeni su umetcima od berilijum bronze za poboljšanje disipacije toplote i održavanje ciklusa oblikovanja u roku od 60 do 90 sekundi.

II. Izbor materijala za kalupe
|
dio |
Preporučeni materijali |
tvrdoća (HRC) |
osnovne performanse |
|
Šupljina kalupa / jezgro kalupa |
718H, P20, 1.2738 |
30-36 |
Prethodno-kaljeni čelik, sa odličnim svojstvima poliranja, veoma je otporan-na habanje i koroziju-. |
|
Visoko otporni-umetci na habanje |
S136, NAK80 |
45-52 |
Ogledalo-polirano, otporno- na koroziju, pogodno za-proizvode visokog sjaja |
|
Klizač / nagnuti vrh |
ASP-23 (čelik u prahu) |
58-62 |
Visoka žilavost, otpornost na visok pritisak, dug životni vijek |
|
držač matrice |
45#čelik, 50#čelik |
28-32 |
Visoka čvrstoća, bez deformacije pod visokim pritiskom |
III. Ključne tehničke karakteristike
Veliki-razmjer i visoka krutost:Svaki set kalupa je težak 15 do 30 tona, sa četiri vodećih stuba za pozicioniranje, a tačnost zatvaranja je manja ili jednaka ±0,02 mm.
CAE simulacija{0}}pokrećena:Kompletna analiza protoka kalupa tokom cijelog procesa, optimizirajući punjenje, pritisak zadržavanja i hlađenje, te predviđajući savijanje i skupljanje unaprijed.
Dugotrajni{0}} dizajn:Standardni životni vijek je 300.000 do 500.000 ciklusa kalupa. Za vrhunske{5}}nove energetske kalupe, životni vijek može premašiti 800.000 ciklusa kalupa.
Kompatibilan sa novim materijalima:Kompatibilan sa PP ojačanim dugim staklenim vlaknima, ekološkim-eko-materijalima sa niskim mirisom i drugim novim specijalnim materijalima za branike.
IV. Proizvodni i proizvodni proces
1. Dizajn: 3D modeliranje u UG/NX → Analiza tečenja kalupa → Pregled strukture
2. Obrada: Petoosno glodanje- → Duboko bušenje (vodeni put) → Termička obrada / Nitriranje → Poliranje ogledala (Ra manji od ili jednak 0,1 μm)
3. Montaža:Precizno poravnavanje kalupa → Ugradnja vruće vode → Podešavanje mehanizma za izbacivanje/poduzimanje
4. Testiranje kalupa: T1-T3 runde ispitivanja kalupa → Optimizacija parametara procesa → Sveobuhvatna inspekcija veličine i izgleda

V. Zaključak
Ukratko, kako se automobilska industrija kreće prema laganoj težini, novoj energiji i personalizaciji, plastični kalupi za branike evoluiraju prema preciznijim strukturnim dizajnom, ekološki prihvatljivijim kompatibilnostima materijala i inteligentnijim proizvodnim procesima. Oni moraju ispuniti prilagođene zahtjeve oblikovanja različitih modela vozila, istovremeno uravnotežujući dvostruke ciljeve poboljšanja efikasnosti proizvodnje i kvaliteta proizvoda.

Popularni tagovi: kalup za ubrizgavanje branika automobila, proizvođači kalupa za ubrizgavanje automobilskih branika u Kini, tvornica, Legura za ubrizgavanje, Kalup za ubrizgavanje bakra, izrada kalupa za ubrizgavanje, күп ҡыуышлыҡ өсөн инъекция формаһы, Uvoz kalupa za ubrizgavanje, Inovativni kalup za ubrizgavanje


