


SMC protočnost i njen odnos sa kalupima
Aug 06, 2026
SMC (Sheet Molding Compound) je termoreaktivna smjesa za kalupljenje{0}}ojačana staklenim vlaknima, sama po sebi visokog viskoziteta i duge dužine vlakana.,Protočnost je u potpunosti vođena visoko-temperaturom i visokim-lijevanjem, a struktura kalupa je ključni vanjski faktor koji određuje kvalitet protoka materijala i nedostataka proizvoda, To dvoje se međusobno ograničavaju.
I. Temperaturno zoniranje kalupa direktno mijenja kapacitet protoka SMC.
Temperatura kalupa utiče na viskozitet smole.SMC Matrični nezasićeni poliester postaje mekan kada se zagrije i tako dobiva fluidnost:
Niska temperatura kalupa: viskozitet smole je visok, a otpor protoka materijala naglo se povećava, što rezultira nedovoljnim punjenjem, nedostatkom materijala i slabom čvrstoćom linije zavarivanja;
Visoka temperatura kalupa: Površinska smola brzo se podvrgava prijevremenom očvršćavanju (pre-geliranje), formirajući tvrdu ljusku koja blokira protok unutrašnjeg materijala, što dovodi do mjehurića, delaminacije i obrazaca tečenja. Opseg konstantne temperature za konvencionalne SMC kalupe za kompresijsko oblikovanje: 130-155 stepeni. Za proizvode velikih i tankih zidova, kontrolu temperature treba podijeliti na zone, a kraj protoka materijala treba na odgovarajući način zagrijati.
Temperaturna razlika kalupa uzrokuje razliku u protokuAko je temperaturna razlika između jezgre kalupa i šupljine kalupa prevelika, materijal će prvenstveno teći u područje s višom temperaturom i manjim otporom, što će rezultirati neravnomjernom raspodjelom staklenih vlakana i lokalnim nedostatkom materijala.
II. Dizajn šupljine strukture određuje put protoka materijala i otpor protoka.
1. Debljina zida proizvoda
· Šupljina-debelih zidova: Kanal za protok materijala je širok, sa malim otporom protoka i glatkim punjenjem, ali je sklon akumulaciji mjehurića plina;
· Šupljina sa-tankim zidovima: jaz je uzak, i postoji velika vjerovatnoća da će staklena vlakna premostiti i blokirati materijal, što rezultira značajnim smanjenjem fluidnosti. Potrebno je povećati pritisak mašine za presovanje i optimizovati postavljanje materijala.
2.Zaobljeni uglovi, ugao promaja, rebra za ojačanje
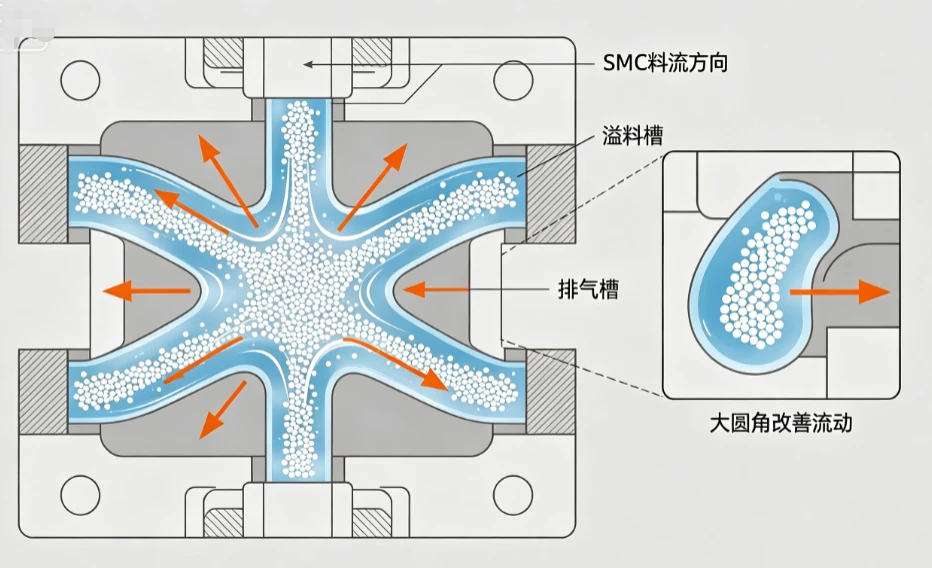
Oštri uglovi, mali R uglovi: Otpor na promenu protoka materijala je visok, što dovodi do zapetljavanja i nakupljanja vlakana i prekida protoka; kada je zaobljeni ugao kalupa R veći ili jednak 2 mm, protok se može značajno poboljšati;
Duboka rebra, uski žljebovi: pripadaju uskim kanalima protoka, a SMC staklena vlakna su sklona zaglavljivanju, što otežava punjenje kalupa. Potrebno je proširiti korijen rebara i dodati preljevne žljebove;
Nedovoljan ugao promaja: Otpor trenja na bočnim zidovima šupljine kalupa se povećava, ometajući materijal da napreduje napred.
3.Površina šupljine i dužina procesa
Što je proces duži, veći je kumulativni otpor duž linije SMC i značajniji je pad terminalne fluidnosti; za dugotrajne{0}}proizvode, potrebno je razumno rasporediti sirovine i povećati rub preljeva kako bi se olakšalo pražnjenje.

III. Sistem za oblikovanje/preljev je ključna struktura kalupa za kontrolu protoka.
Preljevni spremnik (preljevni rub)Stvaranje preljevnih područja oko kalupa je najčešći način za poboljšanje protoka SMC-a: tokom procesa oblikovanja, višak smole, zraka i materijala niske{0}}viskoznosti prvo teku u preljevni kanal, kontinuirano osiguravajući pogonsku snagu protoka u unutrašnjost šupljine kalupa, uklanjajući mjehuriće zraka i sprječavajući linije zavarivanja. Kalup bez prelivnog kanala sklona je nedovoljnom punjenju.
Prazna šupljina za pozicioniranje, nagib za vođenje protokaNagib za vođenje je napravljen na području za unos materijala u kalupu kako bi se SMC vodio da se ravnomjerno širi u svim smjerovima, sprječavajući blokadu materijala da prouzrokuje jednosmjerno strujanje materijala ili uzrokuje lokalno agregaciju vlakana.
Izduvna strukturaDubina utora za ventilaciju kalupa je općenito 0,03 do 0,08 mm: Ako se plin ne može ispustiti, to će uzrokovati blokadu zraka, direktno blokirajući protok materijala; loša ventilacija će se manifestovati kao naizgled slaba fluidnost, ali u stvari je to zbog opstrukcije gasa.
Završna obrada kalupa, trenje na površini odvajanja i njegov utjecaj na protok
· Grube šupljine, ogrebotine, korozivne jame: Povećajte otpor trenja između SMC-a i zida kalupa, usporite protok materijala i uzrokujete tragove tečenja na površini proizvoda;
·Preveliki razmak između površine za razdvajanje: Nakon pritiska, smola izlazi u velikim količinama sa površine za razdvajanje, što rezultira nedostatkom materijala unutar šupljine, što naizgled ukazuje na nedovoljnu tečnost; premali zazor dovodi do lošeg ispuha i visokog otpora.
VI. Krutost kalupa i otvor za zatvaranje kalupa indirektno utiču na efektivnu fluidnost.
Nakon što mašina za presu izvrši pritisak, ako je krutost kalupa nedovoljna, doći će do blagog širenja kalupa, debljina lokalne šupljine će se povećati, a distribucija protoka materijala će postati neuređena. Neravnomjeran zazor za zatvaranje kalupa rezultirat će nedosljednom brzinom protoka materijala na različitim lokacijama, neujednačenom debljinom proizvoda i neuređenom orijentacijom vlakana.
V. Korespondencija između uobičajenih defekata strujanja u kalupima i njihovih uzroka
|
nezdrava pojava |
Osnovni uzrok plijesni |
|
Nedovoljno materijala, nedovoljno punjenje kalupa |
Dug proces, tanki zidovi, uska rebra, niska temperatura kalupa, odsustvo preljevnog kanala, blokiran ispušni otvor |
|
Površinski vrtlozi i talasi |
Loša završna obrada šupljina, velika temperaturna razlika, previše oštri uglovi i neujednačena brzina protoka materijala |
|
Raslojavanje, mehurići |
Nedovoljno prelijevanje, premali izduvni žlijeb i previsoka lokalna temperatura kalupa što uzrokuje prerano geliranje. |
|
Lokalna akumulacija staklenih vlakana |
Kanal protoka nagla promjena, pravi{0}}ugao, duboko i usko rebro za ojačanje |
|
Tragovi fuzionih zavara su krhki. |
Nema prelivne drenaže ili izduvnog sistema na spoju gdje se dva materijala susreću. |

VII. Plan optimizacije za poboljšanje fluidnosti SMC u koti kraja kalupa
- Šupljina kalupa: Svi uglovi su zaobljeni sa većim radijusima, uska rebra su zadebljana u korijenu, a na dugom procesnom dijelu je dodana struktura za vođenje;
- Kontrola temperature: Kalup ima nezavisne krugove grijanja. Temperatura u području dovoda je nešto niža, a temperatura na kraju protoka materijala je na odgovarajući način povećana;
- Prelivanje i odvod: Kontinuirani rubovi preljeva su postavljeni duž konture proizvoda. Izduvni žljebovi se dodaju odvojeno na uglovima i tačkama konvergencije materijala;
- Površinska obrada: Šupljina kalupa je polirana do zrcalne završne obrade kako bi se smanjila otpornost na trenje stijenke materijala;
- Kontrola zatvaranja kalupa: Povećajte krutost šablona kalupa, ujednačeno kontrolirajte zazor za zatvaranje kalupa i izbjegnite pretjerano prelijevanje na određenim lokalnim područjima.
sumirati
SMC-ova vlastita formulacija (smola, staklena vlakna, punila) određuje osnovnu performansu tečenja, ali kalup je nosač za punu snagu protoka: temperatura, geometrija šupljine, ventilacija, površinsko trenje i krutost kalupa zajedno kontroliraju otpor protoka, smjer protoka i brzinu punjenja. Za istu seriju SMC sirovina, promjena kalupa ili modificiranje strukture šupljine rezultirat će potpuno različitim efektima oblikovanja sa značajnim razlikama u protočnosti.


